En el flujo de trabajo de estampación textil, el curado de dtf es la etapa decisiva que convierte una impresión húmeda con polvo termofusible en un transfer elástico, ultra resistente y listo para planchar. Si la polimerización del polvo adhesivo falla en el horno o en la campana de secado, ni la mejor plancha térmica ni los parámetros de presión más exactos podrán evitar que el diseño se desprenda en los primeros lavados. En nuestra producción continua de DTF por metros para profesionales, el control milimétrico de la curva térmica es la garantía de que cada bobina entregada conserve una adherencia insuperable. El curado térmico de la poliamida mediante termofijación
Aviso Crítico de Taller: El Polvo Crudo Arruina la Prenda
Si el polvo termofusible no alcanza su punto de fusión completo (textura piel de naranja brillante), permanecerá como un granulado seco bajo la tinta. Al planchar, no habrá unión química con el tejido y el estampado se despegará al primer tirón.
Contenido del Artículo
¿Qué es el Curado de DTF y por qué es el Paso más Crítico?
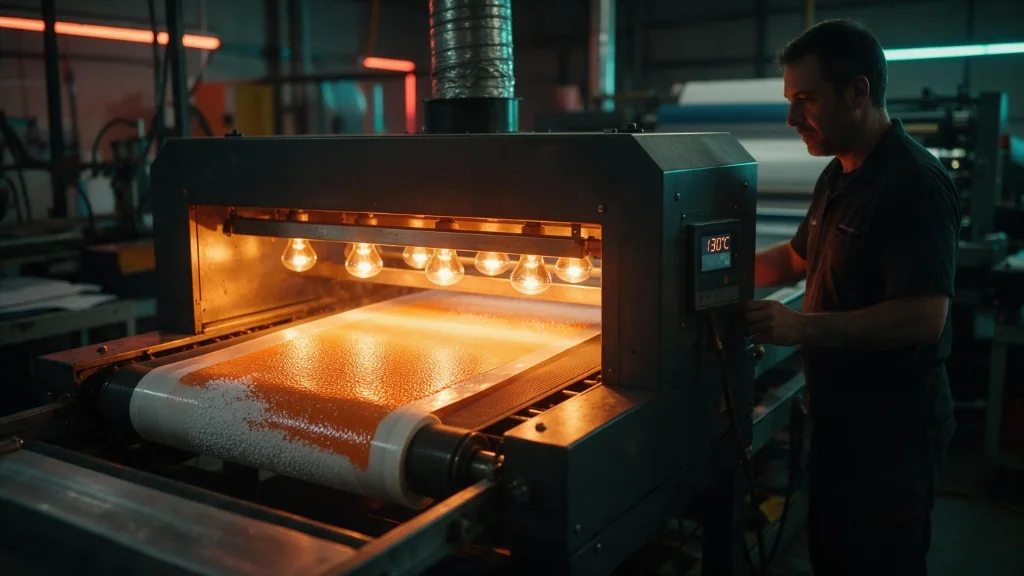
El curado es el proceso térmico mediante el cual los granos microscópicos de polvo termofusible (poliamida o poliuretano TPU) se funden sobre la tinta blanca húmeda recién impresa en el film PET. El objetivo es doble: evaporar los humectantes y el agua de la tinta, y formar una masa polimérica homogénea, flexible y ligeramente pegajosa al tacto caliente que actuará como adhesivo estructural sobre las fibras textiles.
Un curado deficiente genera dos problemas opuestos: el subcurado (polvo arenoso sin fundir) provoca falta de adherencia inmediata; mientras que el sobrecurado (exceso de calor) quema el film plástico, evapora en exceso los plastificantes del pegamento y deja un tacto quebradizo que se resquebraja tras pocos lavados.
Métricas Clave de Polimerización: Temperatura, Tiempo y Extracción
Para lograr un curado estándar perfecto en taller, se deben calibrar tres parámetros operativos en función del grosor del film y la densidad del blanco:
125 °C – 135 °C
Rango de trabajo de las resistencias infrarrojas. Por debajo de 120 °C el polvo no licúa; por encima de 145 °C el film PET puede deformarse o curvarse.
90 a 120 Seg.
Tiempo de permanencia en túnel continuo (o 120 seg en horno estático). Permite que el calor penetre hasta el núcleo del grano sin quemar la superficie.
100% Tiro Forzado
Evacúa los humos de glicol y humedad. Si los vapores condensan dentro del horno, caen de nuevo al film generando transfers aceitosos y viscosos.
Horno de Túnel vs Campana Térmica: ¿Cuál Conviene a tu Taller?
En el mercado conviven dos sistemas principales para fundir el adhesivo termofusible. Analicemos sus diferencias operativas:
| Característica Operativa | Horno de Túnel Continuo | Campana / Horno de Bandeja |
|---|---|---|
| Velocidad de Producción | Automatizada en línea con la bobina (alta tirada) | Manual hoja por hoja (baja a media tirada) |
| Homogeneidad de Temperatura | Uniforme en todo el ancho mediante infrarrojos | Riesgo de puntos fríos en bordes y esquinas |
| Extracción de Humos | Conducto integrado con turbina de succión | Ventilación pasiva o requiere campana exterior |
| Inversión Inicial | Mayor inversión para talleres profesionales | Económico, ideal para comenzar con formato A3 |
Checklist de Control de Calidad en 3 Pruebas Rápidas
Antes de enrollar una bobina o guardar transfers curados, realiza esta inspección rápida a pie de máquina:
Bajo luz directa, la capa de polvo debe verse brillante, continua y con un leve granulado redondeado similar a la piel de una naranja. Si ves polvo blanco mate, le falta calor.
Una vez que el transfer se enfría, raspa suavemente con la uña sobre una zona densa de polvo. No debe desprenderse polvo seco ni saltar escamas arenosas.
Dobla levemente el film con los dedos hacia atrás. La capa de pegamento debe acompañar la curvatura con elasticidad gomosa sin resquebrajarse ni quebrarse.
Errores Comunes de Curado: Subcurado vs Quemado de Film
Si notas anomalías en tus tiradas, consulta este diagnóstico rápido para corregir la velocidad o temperatura del equipo:
Síntoma: El film sale arqueado o deformado por los bordes. Causa: Temperatura excesiva en las resistencias (superior a 145 °C) o velocidad de avance demasiado lenta en el túnel. Solución: Aumentar la velocidad del motor de arrastre o bajar 5 °C el termostato digital.
Síntoma: Al despegar el transfer de la prenda se queda parte del diseño en el plástico. Causa: Subcurado. El adhesivo no penetró en la tinta blanca y falló la cohesión interna. Solución: Aumentar 15 segundos el tiempo de exposición o elevar la temperatura a 130 °C.
Preguntas Frecuentes
¿Se puede curar DTF con la plancha térmica bajando la placa sin presionar?
Sí, es un método habitual en talleres pequeños. Se coloca el film sobre la base de la plancha y se baja el plato superior dejándolo flotar a 1 o 2 centímetros de distancia del polvo durante 120 segundos a 160 °C. Sin embargo, no permite evacuar los vapores de glicol con la misma eficacia que un horno con tiro forzado.
¿Influye la humedad ambiental en el tiempo necesario de curado?
En días muy húmedos o en talleres sin climatizar, tanto el film como el polvo termofusible absorben humedad del aire. En esas condiciones es necesario aumentar entre 10 y 15 segundos el tiempo de exposición en el horno para asegurar que toda el agua evapore antes de que el polímero selle la superficie.
¿Cuánto tiempo duran almacenados los transfers DTF bien curados?
Un transfer DTF que ha sido curado con la polimerización correcta y almacenado en un lugar seco, protegido de la luz solar directa y a temperatura estable (18-24 °C), mantiene sus propiedades adhesivas intactas durante más de 12 meses sin perder fuerza de fijación.
¿Por qué mi horno deja manchas brillantes o pegajosas sobre el film?
Escondensación de glicol. Cuando la campana de extracción no tiene suficiente tiro o los filtros están sucios, los humos pesados se enfrían en la chapa del techo del horno y gotean de vuelta sobre las bobinas calientes, creando el típico efecto de transfer aceitoso.
Evita quebraderos de cabeza calibrando hornos y temperaturas. Recibe tus impresiones listas para planchar con polimerización perfecta y máxima resistencia en tus pedidos diarios.