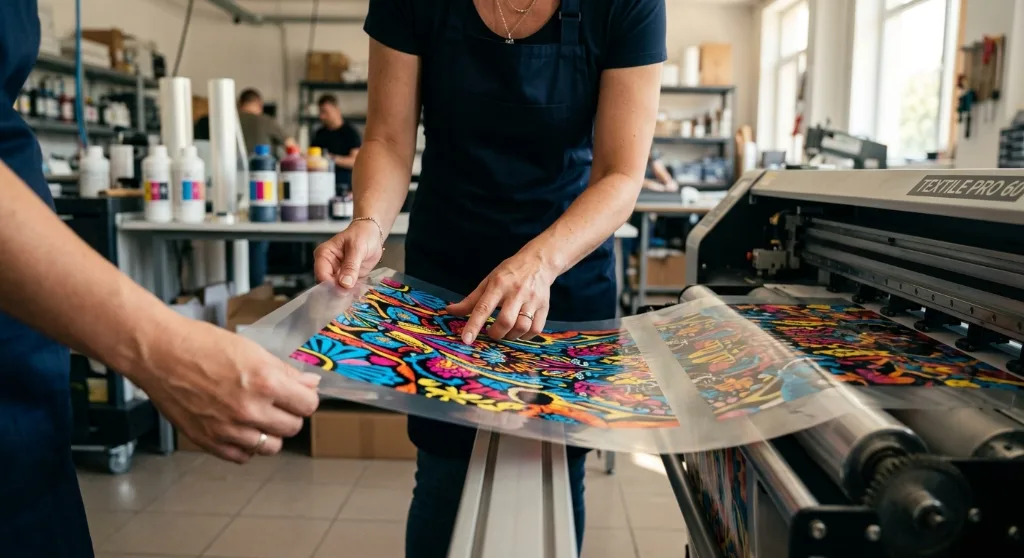
Implementar un estricto control de calidad dtf bajo normas de control de calidad industrial es la única garantía de que una tirada de transfer textil mantendrá su viveza cromática, opacidad impecable y adherencia inalterable lavado tras lavado. En el entorno de un taller profesional, la calidad no se evalúa al azar cuando la prenda ya está terminada; se monitoriza paso a paso mediante instrumentos de medición precisos, inspección en mesa de luz y ensayos físicos antes de despachar cualquier bobina a producción.
Índice de Contenidos Técnicos
Métricas Técnicas de un Control de Calidad DTF Profesional
Para estandarizar el proceso sin depender del criterio subjetivo del impresor, cada bobina producida debe ajustarse a tolerancias micrométricas y físicas exactas. En un riguroso control de calidad dtf, estas son las cuatro métricas indispensables:
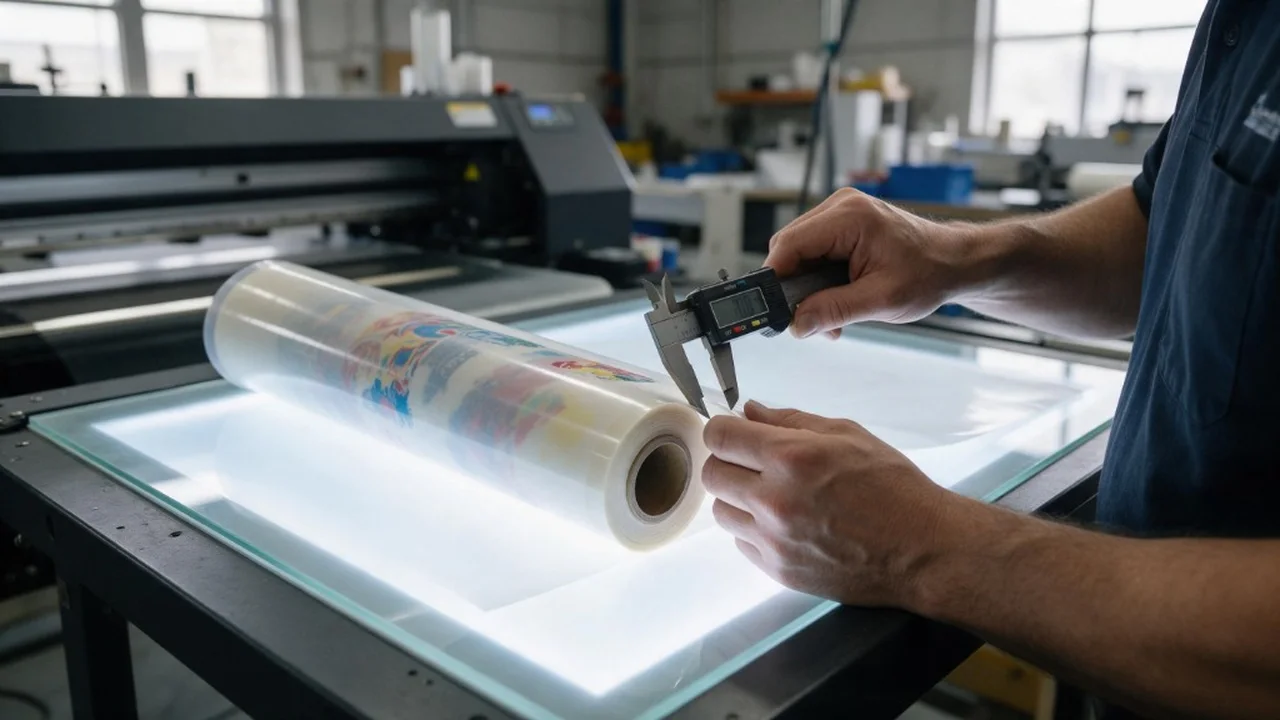
Espesor uniforme verificado con micrómetro digital para evitar deformaciones térmicas en el túnel de secado.
Porcentaje de tinta blanca en RIP necesario para una opacidad total sobre fondo negro sin agrietamiento.
Distribución uniforme de adhesivo termofusible sin acumulaciones periféricas ni zonas desprovistas de cola.
Capacidad de elongación elástica sin agrietamiento superficial tras transferencia sobre algodón o poliéster.
Checklist de Taller: 3 Ensayos Físicos Obligatorios
Antes de autorizar la entrega de cualquier bobina o corte personalizado, el responsable de control de calidad debe ejecutar tres pruebas destructivas y mecánicas en un retal de prueba:
Prueba 1: Ensayo de Tracción Elástica y Recuperación
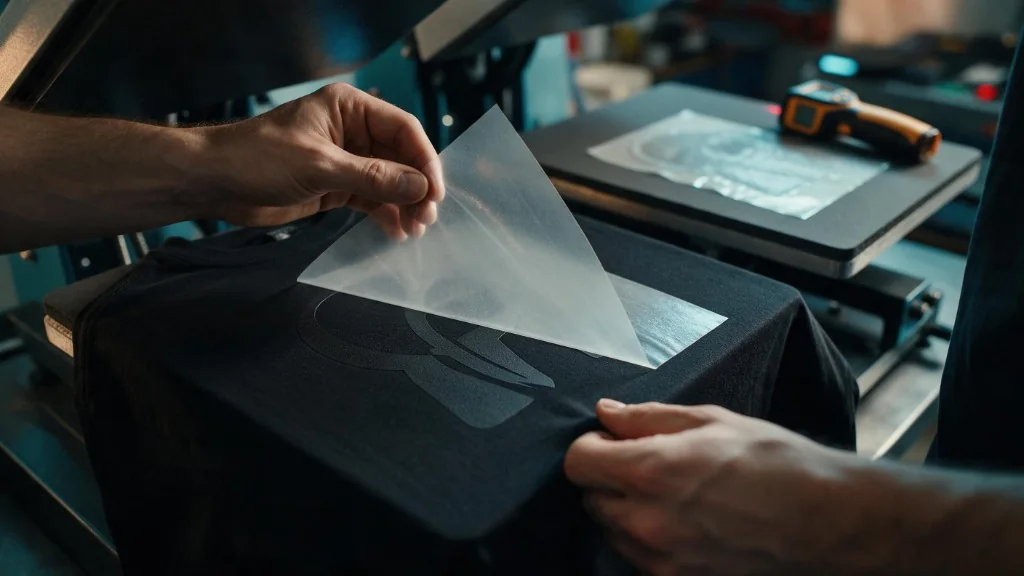
Planchar un logo de prueba de 10×10 cm sobre tejido elástico con 5% elastano. Tirar manualmente en sentido diagonal hasta duplicar el tamaño. El polímero de tinta DTF debe estirarse sin abrir vetas blancas y recuperar su tamaño original sin arrugas residuales.
Prueba 2: Test de Resistencia al Frote Mecánico (Crocking Test)
Frotar un paño de algodón blanco seco contra la superficie del estampado con 2 kg de presión vertical durante 20 ciclos. Si el paño blanco absorbe trazas de color cian o magenta, indica migración de tinta por deficiencia en el curado secundario.
Prueba 3: Test de Desprendimiento en Vértices Finos
Inspeccionar con cuentahílos o lupa técnica los vértices de tipografías pequeñas (menos de 6 pt). Raspar suavemente con una espátula de teflón. Los filos deben estar perfectamente sellados contra el poro textil sin levantamientos perimetrales.
Inspección Visual en Mesa de Luz LED y Curado
La mesa de luz retroiluminada es el instrumento más rápido y eficiente para detectar anomalías antes del planchado. Al colocar el film impreso sobre una fuente de luz difusa de 5000 Kelvin, los operarios pueden identificar instantáneamente tres defectos invisibles a simple vista:
- Efecto Pin-hole (Microagujeros en el Blanco): Pequeños puntos translúcidos en la capa de tinta blanca causados por inyectores obstruidos o microgotas de grasa ambiental. Revelan que el fondo textil se transparentará en el estampado final.
- Estructura de la Poliamida (Textura Piel de Naranja): El adhesivo termofusible curado debe presentar una textura brillante y homogénea similar a la piel de una naranja. Si se aprecian gránulos blanquecinos opacos, la bobina sufrió subcurado en horno.
- Desfase de Registro Color-Blanco (Choke Error): La mesa de luz magnifica si la máscara blanca sobresale fuera del contorno de color CMYK. El choke del software RIP debe calibrarse entre 1 y 2 píxeles hacia adentro.
Protocolo de Trazabilidad y Archivo de Muestra Testigo
En talleres de alta producción, cada bobina de impresión se identifica con un lote correlativo que recoge número de bobina, perfil ICC empleado, temperatura de horno y lote de adhesivo. Guardar una tira testigo de 10 cm archivada durante 6 meses permite contrastar cualquier posible incidencia de taller con datos objetivos de fabricación.
Si deseas recibir transfer textil que cumpla con los estándares más estrictos del mercado industrial europeo, encarga tus bobinas en nuestro servicio especializado de impresión DTF por metros.
Preguntas Frecuentes
¿Por qué es fundamental medir el espesor de la bobina PET con micrómetro?
Films con calibre inferior a 75 micras suelen ondularse o deformarse al recibir el calor del horno de curado (120 °C), provocando que el cabezal roce contra la película o que el avance en tracción falle durante la impresión.
¿Cómo se detecta si la poliamida ha sufrido sobrecurado en el túnel?
Cuando el polvo adhesivo supera los 145 °C de curado previo, la capa se vuelve excesivamente líquida, cristaliza y adquiere un aspecto vidrioso plano. Al planchar, pierde flexibilidad y se vuelve quebradiza con gran facilidad.
¿Qué instrumentos básicos necesita un taller para su control de calidad DTF?
Los tres instrumentos esenciales de bajo coste son: un micrómetro digital (o calibre de precisión), una mesa o panel de luz LED neutra (5000K) y una pistola pirómetro láser infrarrojo para verificar la temperatura real del plato calefactor.
¿Cada cuántos metros conviene realizar un test de control de calidad?
Se aconseja realizar una inspección de inicio de bobina (primer metro), una comprobación visual continua durante el bobinado y una prueba física destructiva al cambiar de rollo de film o cada 50 metros continuos de impresión.
¿Quieres recibir tus transferencias con los más estrictos controles de calidad de taller y listas para transferir? Encarga tus transfers con la máxima fiabilidad en nuestro servicio especializado.