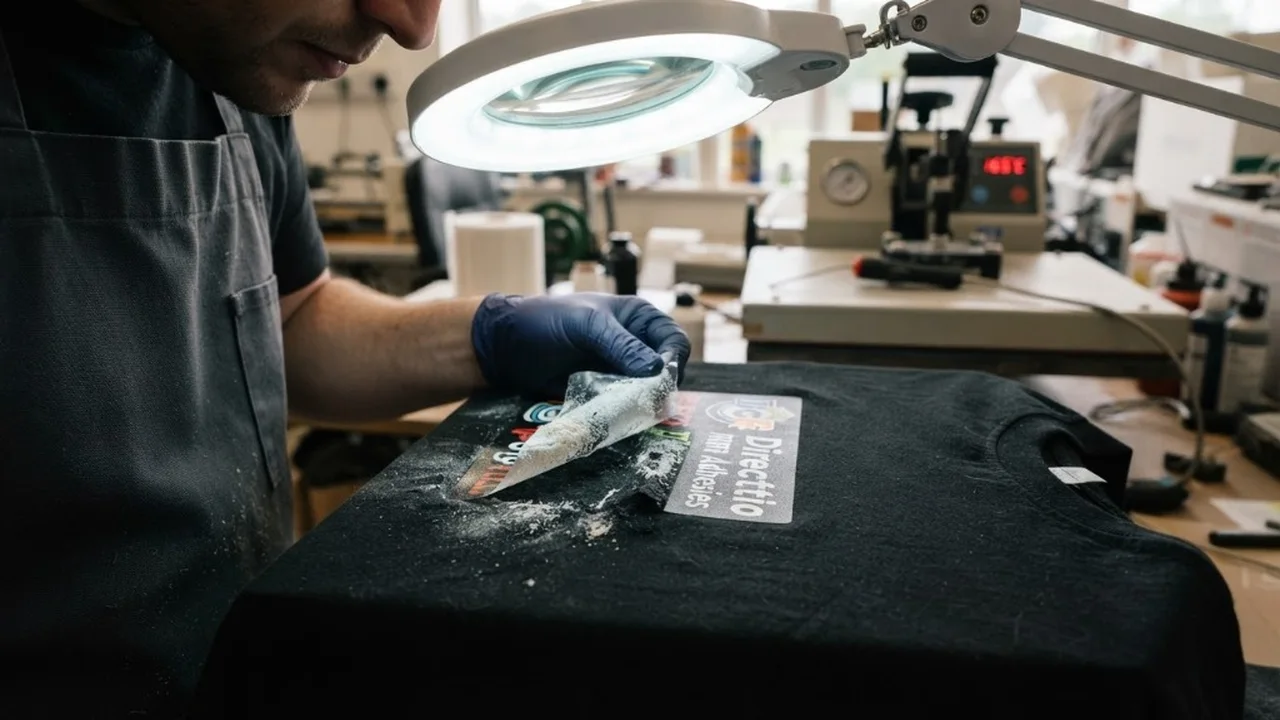
La adherencia en dtf representa el parámetro definitivo que separa una producción textil industrial de un lote defectuoso condenado a reclamaciones tras el primer ciclo de lavado. Cuando un transfer se levanta por las esquinas, se desprende en láminas enteras o presenta un tacto acartonado quebradizo, el origen del problema rara vez reside en el tejido; el verdadero cuello de botella se concentra en la curva térmica de fusión del adhesivo termofusible de poliuretano o poliamida, la evacuación previa de humedad y la presión real ejercida por el plato calefactor.
Índice de Contenidos Técnicos
Factores Críticos para Garantizar la Adherencia en DTF
Para lograr una firme adherencia en dtf, el polvo adhesivo termofusible debe experimentar una transición de fase completa desde su estado granulado sólido hasta convertirse en una resina viscoelástica homogénea. Este proceso requiere que el polímero penetre entre las fibras capilares del tejido entrelazándose mecánicamente con los hilos. Cuando la adherencia falla, el mecanismo de colapso obedece invariablemente a uno de los siguientes cuatro factores de termotransferencia:
Curado Incompleto del Polvo
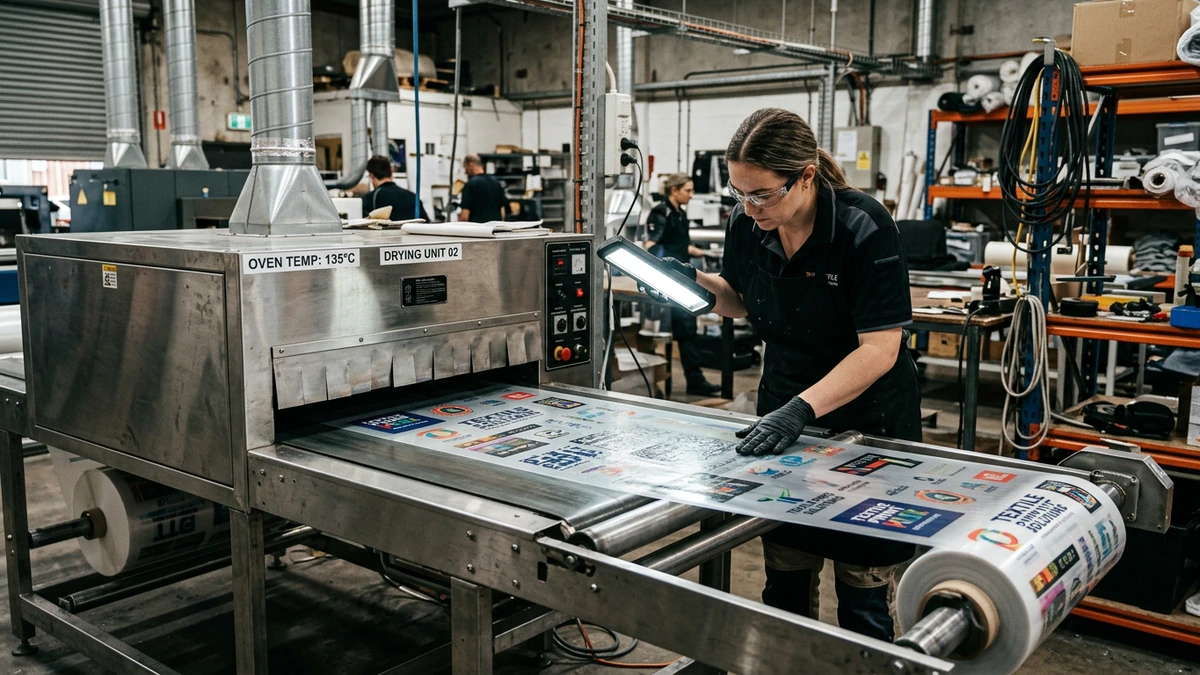
Si el adhesivo no alcanza su punto de gelificación total en el horno (120 °C – 130 °C), conserva microgránulos opacos. Al planchar, no fluye ni ancla en la prenda, desmoronándose como polvo tras el primer lavado doméstico.
Presión Real Insuficiente
Sin una fuerza mínima de 4 a 5 bar (50-60 psi), la película plástica de poliuretano reposa sobre la superficie de los vellos textiles sin encapsular la fibra, facilitando el desprendimiento por fricción mecánica.
Humedad Residual en la Prenda
Las fibras de algodón almacenan hasta un 8% de vapor de agua ambiental. Al recibir 150 °C de golpe, el agua hierve instantáneamente, creando una microcámara de vapor que expulsa el adhesivo antes de solidificar.
Falta del Segundo Planchado
Retirar el film carrier sin realizar un post-planchado de sellado térmico de 5 a 8 segundos deja la poliamida sin aplanar, provocando filos elevados propensos a engancharse en el tambor de lavado.
Matriz de Diagnóstico: Síntomas, Causas y Soluciones
En el control de calidad diario, diagnosticar visualmente la muestra desprendida permite identificar de inmediato qué variable de la cadena de producción ha fallado. Utiliza esta matriz de resolución de incidentes técnicos en taller:
Subcurado en Horno
Causa Raíz: La poliamida no llegó a transparentar en la campana o túnel; el polvo no fundió en la tinta blanca.
Solución Inmediata: Elevar el tiempo de curado a 125 °C durante 120 segundos hasta que la superficie presente textura de cáscara de naranja brillante continua.
Pelado Prematuro
Causa Raíz: Se retiró el film en caliente cuando la formulación del poliéster requería pelado en frío (cold peel). El polímero aún estaba fluido.
Solución Inmediata: Dejar enfriar la prenda por completo hasta temperatura ambiente (menos de 28 °C) antes de desollar el liner protector.
Presión Desigual
Causa Raíz: Un obstáculo mecánico (cremallera, costura gruesa, cuello acanalado) absorbió la presión de la prensa, dejando el transfer en el aire.
Solución Inmediata: Utilizar almohadillas de teflón de compensación o alzas de silicona para aislar el plano de estampado y recibir presión directa.
Incompatibilidad Elástica
Causa Raíz: Uso de poliamida estándar rígida de grano grueso en prendas deportivas de alto estiramiento.
Solución Inmediata: Migrar a adhesivo de poliuretano termoplástico (TPU) de alta elasticidad y grano fino (80-160 micras) con curado controlado.
Protocolo de Taller para Ensayos de Frote y Lavado
Antes de despachar una tirada comercial de 50 o 500 prendas, todo taller debe someter una muestra testigo al protocolo acelerado de resistencia física y química. Este ensayo garantiza que la adherencia en dtf superará sin problemas el envejecimiento provocado por detergentes y centrifugado:
Procedimiento de Ensayo Rápido en Taller
- Reposo Molecular Obligatorio (24 Horas): No someter nunca la prenda a lavado inmediato tras el planchado. El polímero continúa polimerizando y relajando tensiones internas durante las primeras 24 a 48 horas.
- Prueba de Tracción Bidireccional: Sujetar el estampado por dos extremos y estirar el tejido al 130% de su longitud en sentido horizontal y vertical. El diseño debe expandirse con la fibra y recuperar su forma sin microfisuras ni despegue en bordes.
- Prueba de Frote por Uña o Espátula (Scratch Test): Ejercer fricción mecánica firme en las esquinas más afiladas del diseño con una espátula de plástico. Si los vértices se levantan, falta presión o temperatura de sellado.
- Lavado Acelerado a 60 °C con Centrifugado Máximo: Lavar la prenda del revés con detergente alcalino estándar y ciclo de 1200 rpm. Si el anclaje fue correcto, el transfer mantendrá el 100% de definición cromática y cohesión estructural.
Checklist de Calibración Térmica y Presión
Para estandarizar el proceso y eliminar fallas humanas en la línea de montaje textil, verifica rigurosamente cada uno de los parámetros de la siguiente tabla de operación:
Elimina la humedad intrínseca y aplana los vellos sueltos del tejido.
Presión alta y uniforme para penetración molecular profunda.
Respetar estrictamente la temperatura de pelado del film (frío o caliente).
Fija los bordes, matiza el acabado y refuerza la resistencia al lavado.
Para producciones que requieren máxima garantía en lavados agresivos o ropa de trabajo intensiva, asegúrate de utilizar bobinas de impresión industrial con poliamida certificada y emulsiones estables disponibles en nuestro catálogo de impresión DTF por metros.
Preguntas Frecuentes
¿Por qué se cae el estampado DTF en el primer lavado si al salir de la plancha parecía perfecto?
Ocurre cuando el adhesivo sólo experimentó una adherencia superficial en las puntas de los vellos del tejido sin fusionarse dentro del tramado del hilo. Esto suele ser consecuencia de falta de presión mecánica (prensa manual desajustada) o presencia de humedad que bloqueó el anclaje térmico.
¿Qué diferencia de adherencia en DTF existe entre el polvo fino y el polvo medio?
El polvo fino (80-120 micras) penetra con mayor fluidez en líneas finas y tramados sin dejar bordes ásperos, ideal para tejidos ligeros y poliéster. El polvo medio (120-200 micras) acumula mayor masa adhesiva por milímetro cuadrado, siendo el recomendado para tejidos pesados, sudaderas de algodón y ropa laboral que soportarán lavados severos.
¿Cómo afecta el uso de suavizante en el lavado a la adherencia del film?
Los suavizantes comerciales contienen siliconas catiónicas y tensoactivos grasos que recubren químicamente las fibras del tejido. Estos compuestos degradan progresivamente la interfase entre el adhesivo de poliuretano y el hilo de algodón, favoreciendo que el borde del estampado comience a levantarse con el tiempo.
¿Se puede corregir una prenda cuyo transfer no terminó de fijarse bien?
Sí, siempre y cuando no haya pasado por la lavadora. Se puede someter a un re-planchado a 150 °C durante 10 segundos aplicando máxima presión con una lámina de teflón o papel sulfurizado para reactivar térmicamente la poliamida y forzar su anclaje en el tejido.
¿Quieres asegurar un anclaje impecable y máxima resistencia al lavado en tus prendas? Pide tus bobinas de DTF por metros con la mejor formulación de poliamida industrial.